

Aká je pracovná teplota nepriameho vytláčania?
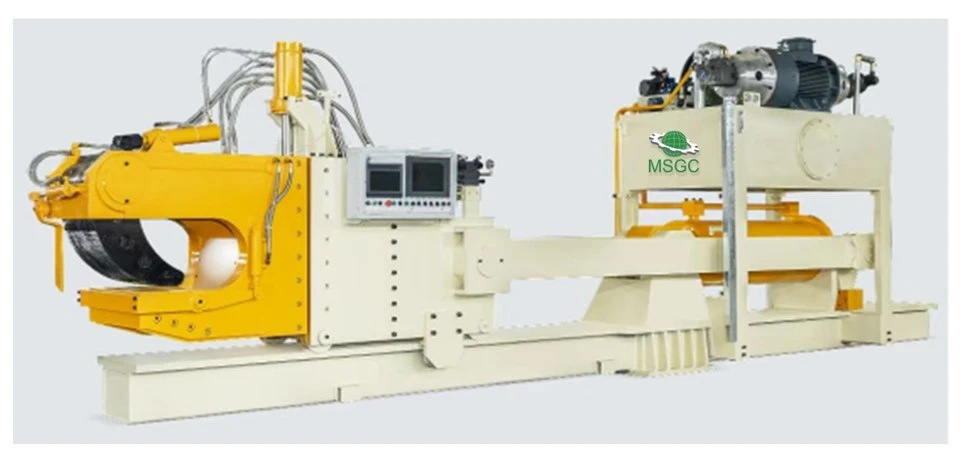
Ako dodávateľ nepriamych lisov vytláčania často dostávam otázky týkajúce sa optimálnej pracovnej teploty pre tieto stroje. Pochopenie pracovnej teploty je rozhodujúce, pretože priamo ovplyvňuje kvalitu extrudovaných výrobkov, účinnosť procesu extrúzie a životnosť zariadenia.
Dôležitosť pracovnej teploty pri nepriamom extrúzii
Nepriame extrúzia je výrobný proces, v ktorom je sošina zastávaný, zatiaľ čo matrica sa presúva do sochoru. Táto metóda ponúka niekoľko výhod oproti priamym extrúziám, ako je lepšia povrchová úprava, rovnomernejšia deformácia a schopnosť extrudovať zložité tvary. Úspech tohto procesu sa však veľmi spolieha na udržanie vhodnej pracovnej teploty.
Pracovná teplota ovplyvňuje správanie toku materiálu počas extrúzie. Ak je teplota príliš nízka, materiál nemusí plynúť hladko, čo vedie k defektom, ako sú trhliny, nerovná hrúbka steny a zlá povrchová úprava. Na druhej strane, ak je teplota príliš vysoká, materiál môže byť príliš mäkký, čo spôsobí nadmernú deformáciu, oxidáciu a dokonca aj topenie v extrémnych prípadoch.
Stanovenie pracovnej teploty
Pracovná teplota nepriameho extrúzneho tlače závisí od niekoľkých faktorov, vrátane typu extrudovaného materiálu, veľkosti a tvaru sochoru, pomeru extrúzie a rýchlosti procesu extrúzie.
Materiál
Rôzne materiály majú rôzne body topenia a charakteristiky toku, ktoré priamo ovplyvňujú pracovnú teplotu. Napríklad zliatiny hliníka sa bežne extrudujú pomocou nepriamych vytláčajúcich lisov. Pracovná teplota pre zliatiny hliníka sa zvyčajne pohybuje od 370 ° C do 500 ° C. Tento teplotný rozsah umožňuje hliníku ľahko prúdiť cez matrici, pričom si zachováva svoju štrukturálnu integritu.
Na druhej strane zliatiny medi majú vyššie body topenia a vyžadujú vyššie pracovné teploty. Pracovná teplota pre zliatiny medi sa môže pohybovať od 600 ° C do 900 ° C, v závislosti od konkrétneho zloženia zliatiny.

Veľkosť a tvar sochory
Pri určovaní pracovnej teploty zohráva úlohu veľkosť a tvar sochoru. Väčšie brady vyžadujú viac tepla na dosiahnutie požadovanej teploty a po extrúzii môžu tiež trvať dlhšie. Navyše, komplexné žaty môžu vyžadovať presnejšie kontrolu pracovnej teploty, aby sa zabezpečila rovnomerná deformácia.
Vytlačenie
Pomer extrúzie, ktorý je pomerom prierezovej plochy sochoru k ploche prierezu extrudovaného produktu, ovplyvňuje pracovnú teplotu. Vyššie extrúzne pomery si vyžadujú väčšiu silu, aby tlačili materiál cez matku, ktorá generuje viac tepla. Výsledkom je, že vyššie extrúzne pomery môžu vyžadovať nižšiu pracovnú teplotu, aby sa zabránilo prehriatiu.
Vytlačenie
Rýchlosť procesu extrúzie tiež ovplyvňuje pracovnú teplotu. Rýchlejšie extrúzne rýchlosti vytvárajú viac tepla v dôsledku zvýšeného trenia medzi materiálom a matrici. Preto pri prevádzke pri vyšších rýchlostiach môže byť potrebné podľa toho upraviť pracovnú teplotu, aby sa udržali optimálne podmienky.
Regulácia teploty v nepriamych vytláčacích lisoch
Aby sa zabezpečila optimálna pracovná teplota, nepriame extrúzne lisy sú vybavené sofistikovanými systémami regulácie teploty. Tieto systémy zvyčajne zahŕňajú ohrievače, termočlánky a regulátory, ktoré monitorujú a upravujú teplotu počas procesu extrúzie.
Ohrievače sa používajú na predhrievanie sochoru a matrice na požadovanú pracovnú teplotu. Termočlánky sú umiestnené na strategických miestach v tlači na presné meranie teploty. Regulátory prijímajú teplotné hodnoty z termočlánkov a podľa toho upravujú ohrievače, aby sa udržala nastavená teplota.
Okrem systémov na reguláciu teploty je nevyhnutná správna izolácia aj na minimalizáciu tepelného straty a zabezpečenie efektívnej prevádzky. Tlač je zvyčajne izolovaná vysokokvalitnými izolačnými materiálmi, aby sa znížila spotreba energie a udržala stabilnú pracovnú teplotu.
Vplyv pracovnej teploty na kvalitu výrobku
Udržiavanie správnej pracovnej teploty je rozhodujúce pre výrobu vysoko kvalitných extrudovaných výrobkov. Ak je teplota v optimálnom rozsahu, materiál hladko preteká matrici, čo vedie k jednotnému a konzistentnému produktu. Vylepšuje sa aj povrchová úprava extrudovaného produktu, čím sa znižuje potreba ďalších dokončovacích operácií.
Na druhej strane, ak pracovná teplota nie je správne kontrolovaná, môže viesť k rôznym defektom v extrudovaných výrobkoch. Napríklad, ak je teplota príliš nízka, materiál nemusí úplne prúdiť, čo má za následok neúplné vyplnenie matrice a tvorbu dutín alebo trhlín. Ak je teplota príliš vysoká, materiál môže byť príliš mäkký, čo spôsobí nadmernú deformáciu a slabú povrchovú úpravu.
Súvisiace vybavenie v línii nepriamych vytláčaní
Okrem nepriameho vytláčacieho tlače existuje niekoľko ďalších zariadení, ktoré sa bežne používajú v nepriamej vytlakovej línii. Patria semHliníkové vytlačenie,Hliníkové vytlačenieaSťahovák.
Hliníkové vytlačenie sa používa na vyrovnanie a natiahnutie extrudovaných produktov, aby sa zlepšila ich rozmerová presnosť a mechanické vlastnosti. Tabuľka manipulácie s hliníkovým vytláčaním sa používa na manipuláciu a prepravu extrudovaných výrobkov počas výrobného procesu. Dvojitý sťahovač sa používa na vytiahnutie extrudovaných výrobkov z matrice pomocou kontrolovanej rýchlosti.
Záver
Záverom je, že pracovná teplota nepriameho extrúzneho tlače je kritickým faktorom, ktorý ovplyvňuje kvalitu extrudovaných výrobkov, účinnosť procesu extrúzie a životnosť zariadenia. Pochopením faktorov, ktoré ovplyvňujú pracovnú teplotu, a implementáciou správnych opatrení na reguláciu teploty, môžu výrobcovia zabezpečiť optimálny výkon a produkovať vysoko kvalitné extrudované výrobky.
Ak máte záujem dozvedieť sa viac o nepriamych vytlačovacích lisoch alebo iných zariadeniach v línii nepriamych vytláčaní, neváhajte a kontaktujte nás a získajte podrobnú diskusiu. Zaviazali sme sa, že našim zákazníkom poskytuje najlepšie riešenia a produkty najvyššej kvality.
Odkazy
- „Príručka pre extrúziu“ od PF Bruins
- „Hliníková technológia extrúzie“ od Ja Schey